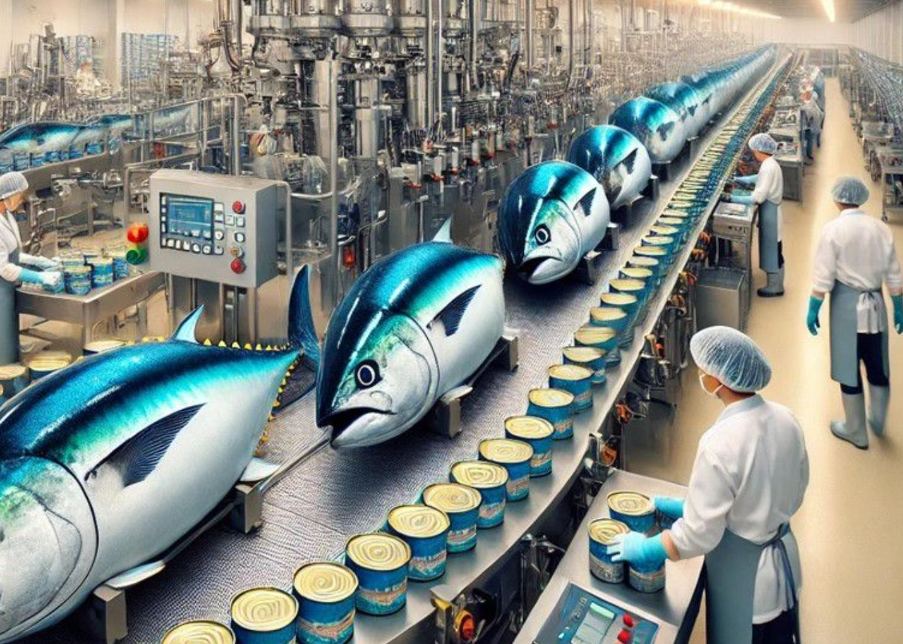
金枪鱼罐头属于低酸性水产罐头,极易滋生肉毒杆菌等耐热致病菌,必须依靠高温高压杀菌锅(杀菌釜)实现商业无菌,保障常温保质期。以下是工业化标准杀菌全流程,涵盖前期准备、分步杀菌操作、冷却收尾及关键工艺参数、安全规范,适配卧式蒸汽杀菌锅、全自动反压杀菌锅主流设备。
一、杀菌前预处理(核心前置步骤)
1. 罐头封装质检:金枪鱼装罐、注油/注水、真空封罐后,逐罐检查罐身无变形、卷边无漏气、无爆罐隐患,封口后2小时内必须入锅杀菌,避免罐内微生物大量繁殖。
2. 装锅摆放:将罐头整齐码放在杀菌篮/杀菌架上,罐与罐之间预留缝隙,严禁堆叠挤压、密堆摆放,保证锅内蒸汽循环均匀,避免局部杀菌不彻底;将杀菌篮平稳推入杀菌锅,固定防晃动。
3. 设备预检:检查杀菌锅密封胶圈、蒸汽管路、排气阀、压力表、温度传感器、反压供气系统完好无损,排空锅内残留积水与杂物,确认仪表归零、参数可正常调控。
二、标准杀菌工艺参数(行业通用基准)
适配马口铁金枪鱼罐头主流工艺:升温15min+恒温杀菌65min+反压冷却/121℃
辅助参数:杀菌压力稳定维持0.12–0.15MPa,温度波动严格控制在±0.5℃,压力波动≤±0.01MPa,全程记录温压曲线,作为质量追溯依据。小规格罐头可微调恒温时长,最小不低于55min,严禁缩减升温与恒温核心时长。
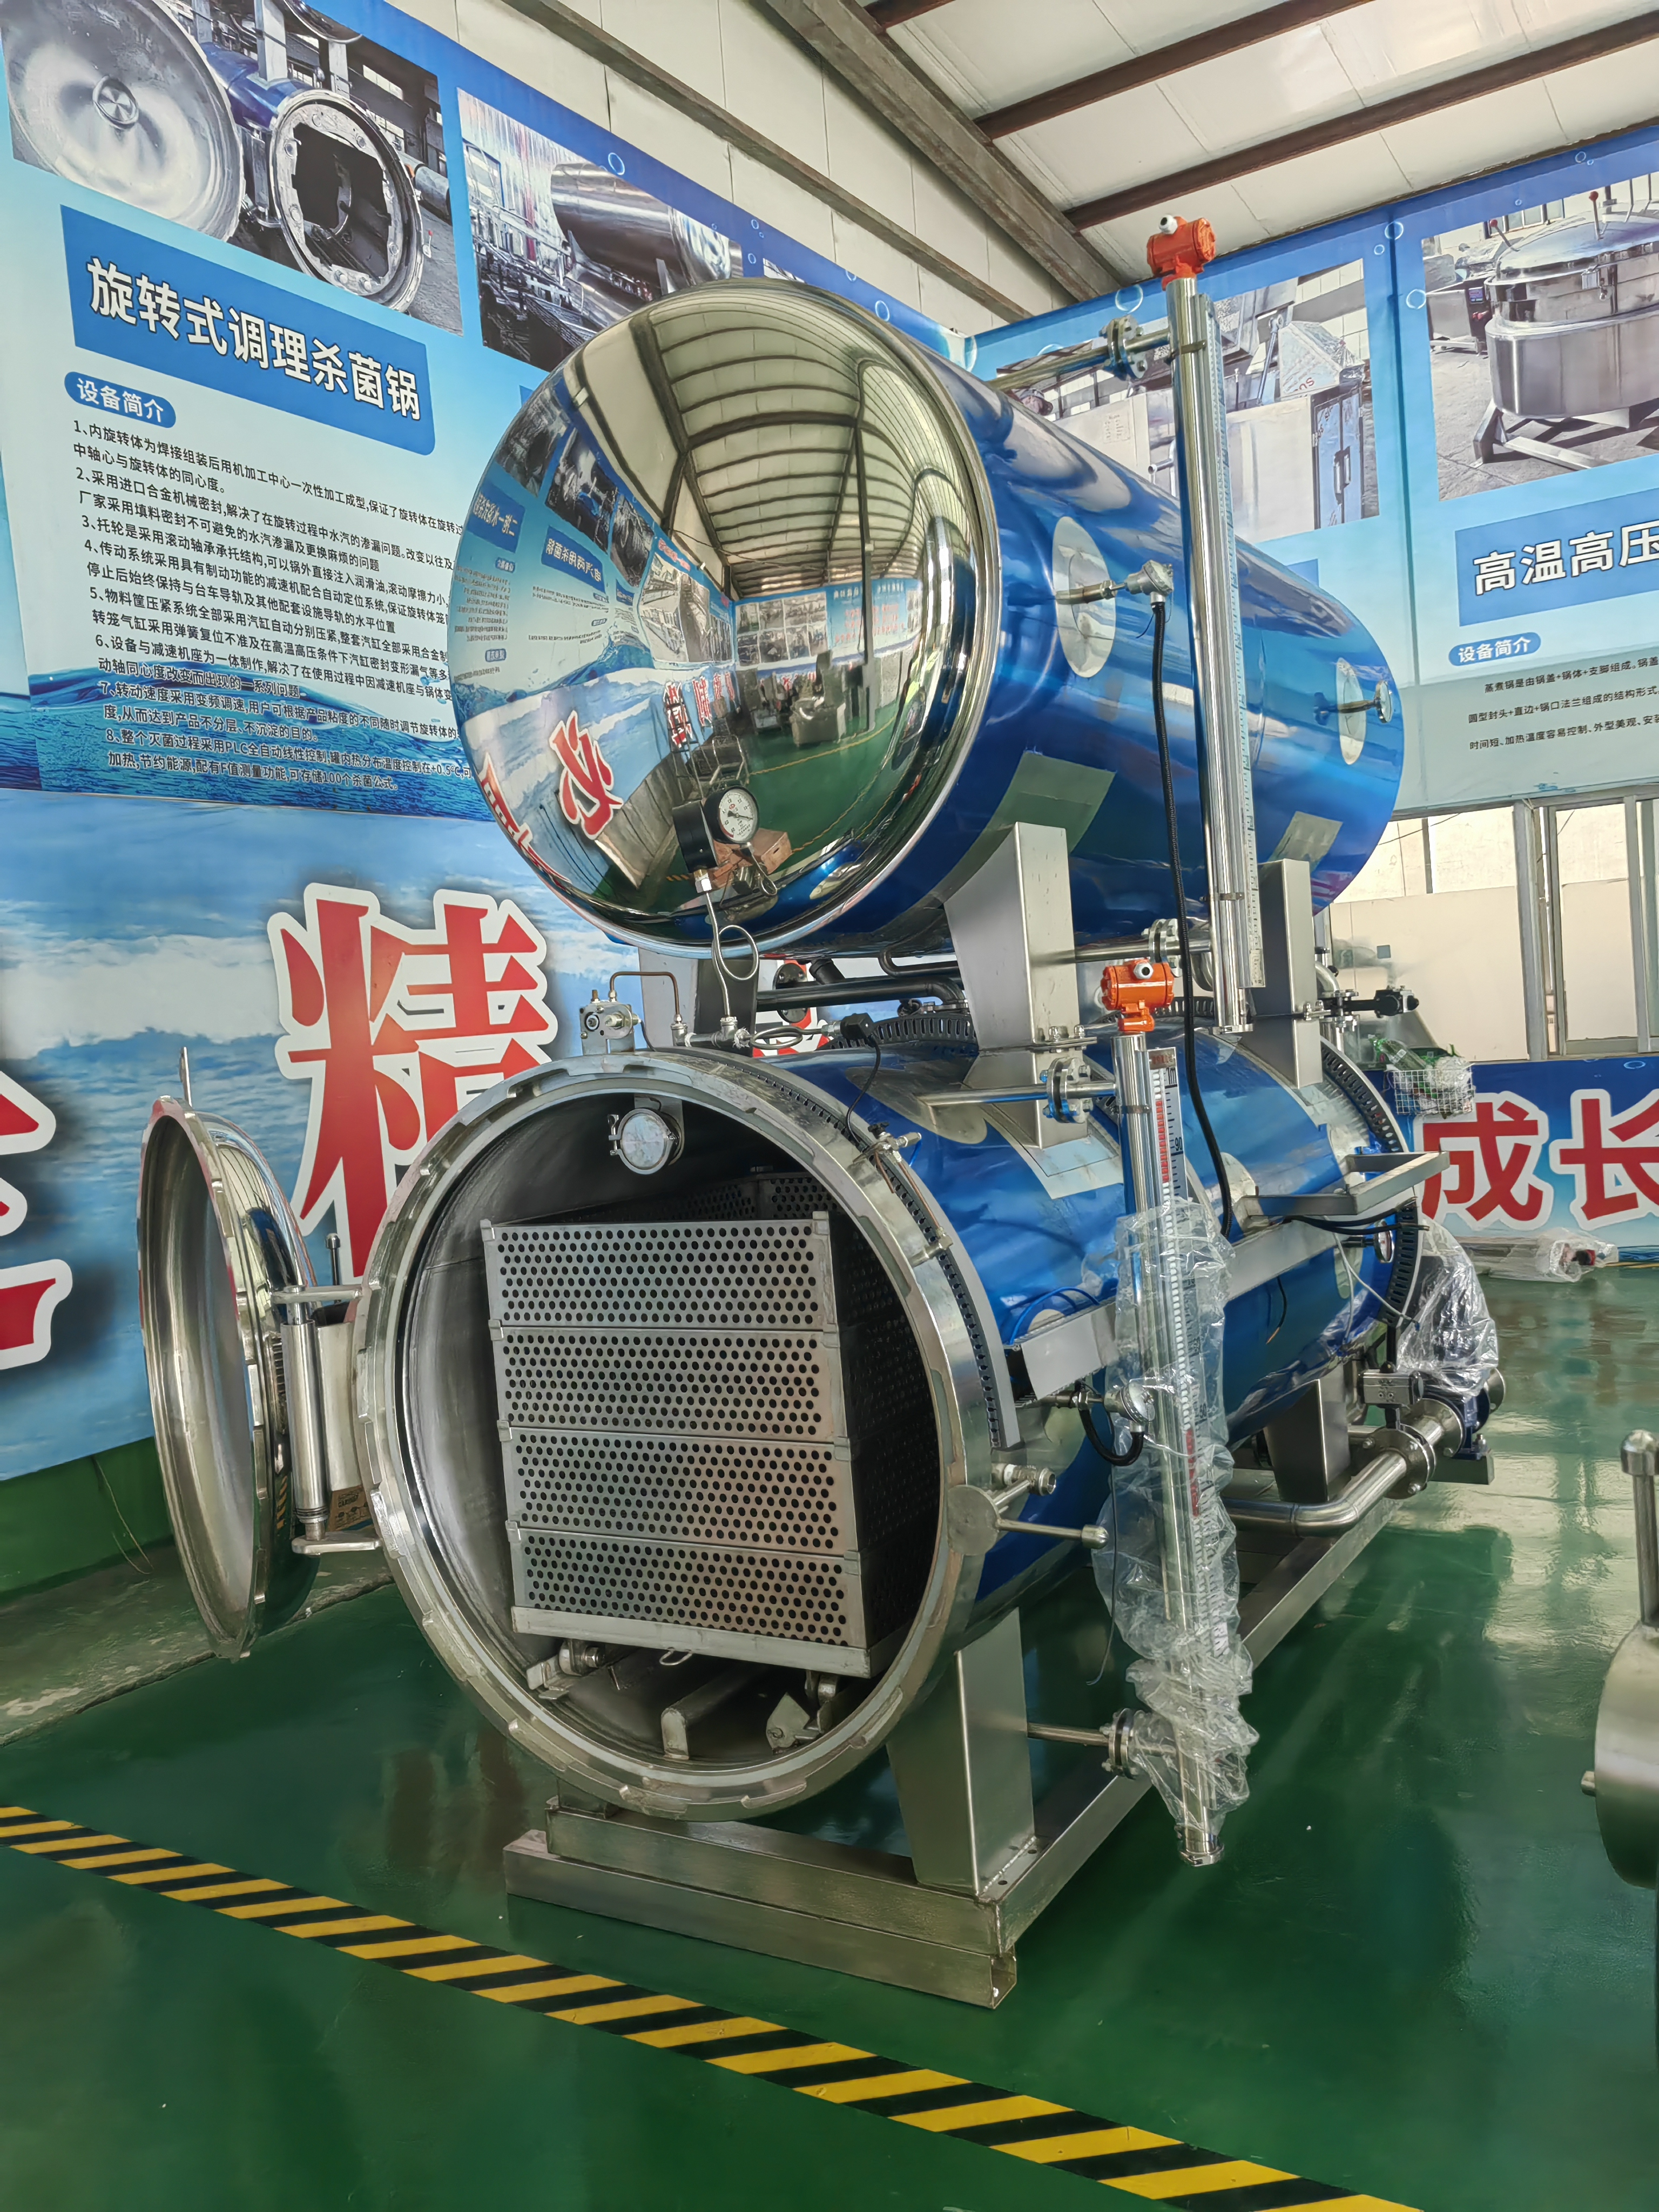
三、杀菌锅分步操作流程
第一步:密闭设备、排气排空气(关键防冷点)
锁紧杀菌锅釜门,确保完全密封、无漏气缝隙。打开顶部排气阀、冷凝水排水阀,缓慢开启蒸汽阀门向锅内通入蒸汽,初始保持风机关闭状态。利用蒸汽置换锅内冷空气,必须彻底排净空气(空气残留会导致温度不均、杀菌失效),待排出蒸汽纯白无杂气、锅内温度升至100℃以上,关闭排水阀与排气阀,完成排气工序。
第二步:匀速升温升压
开启循环风机,微调蒸汽进气阀门,控制升温速率为1–2℃/min,禁止快速升压升温,避免罐内压力骤变导致罐体变形、卷边泄漏。实时观察温度、压力表数值,逐步将锅内温度升至设定杀菌温度121℃,压力同步升至0.12–0.15MPa。
第三步:恒温恒压杀菌(核心杀菌阶段)
当温度、压力稳定达到设定标准后,开始计时,进入65min恒温杀菌阶段。全程自动稳压控温,设备自动微调蒸汽进气量,操作人员实时监控数据,杜绝温压大幅波动。此阶段彻底杀灭金枪鱼罐头内耐热芽孢菌、腐败菌,达成商业无菌标准。
第四步:反压降温冷却(防爆罐、防瘪罐)
恒温杀菌结束后,严禁直接泄压、常压冷却。采用反压冷却工艺:关闭蒸汽阀门,同步开启压缩空气进气阀与冷却水进水阀,维持锅内压力稳定,抵消罐头内部高温产生的内压,防止罐体变形、爆罐、卷边开裂。
分阶段冷却:先微冷却缓慢降温,再逐步加大冷却水流量,待锅内温度降至80℃以下,可小幅泄压;温度降至40℃以下,完全泄压、停止供水供气。
第五步:出锅收尾
确认锅内压力归零、温度降至常温后,解锁釜门,缓慢开门散热,取出杀菌篮与罐头。清理锅内残留水汽、污渍,关闭所有阀门,复位设备参数,做好设备运行与杀菌参数记录。
四、成品检验与后续存放
1. 出锅后筛选:剔除变形、漏气、胀罐、破损的次品罐头,合格品置于常温通风处静置观察。
2. 保温抽检:常规需进行7天常温保温观察,抽检罐头微生物指标,确认无腐败、无胀罐,杀菌合格后方可入库售卖。
五、关键注意事项(避坑核心)
1. 严禁带空气杀菌:冷空气是杀菌不彻底的首要原因,排气工序必须到位,不可省略或缩短排气时间。
2. 严控升降温速率:快速升降温会导致罐头内外压差失衡,造成批量瘪罐、漏罐次品。
3. 杜绝常压高温冷却:高温状态下直接泄压冷却,极易引发罐头爆罐、内容物污染。
4. 严控间隔时间:罐头封口至入锅杀菌间隔不可过长,防止罐内微生物超标,影响杀菌效果。
5. 设备定期校验:温度、压力仪表定期校准,避免参数偏差导致杀菌不达标,保障食品安全。